Artykuł sponsorowany
Dlaczego tlen techniczny przyspiesza cięcie i zmienia przebieg procesów warsztatowych
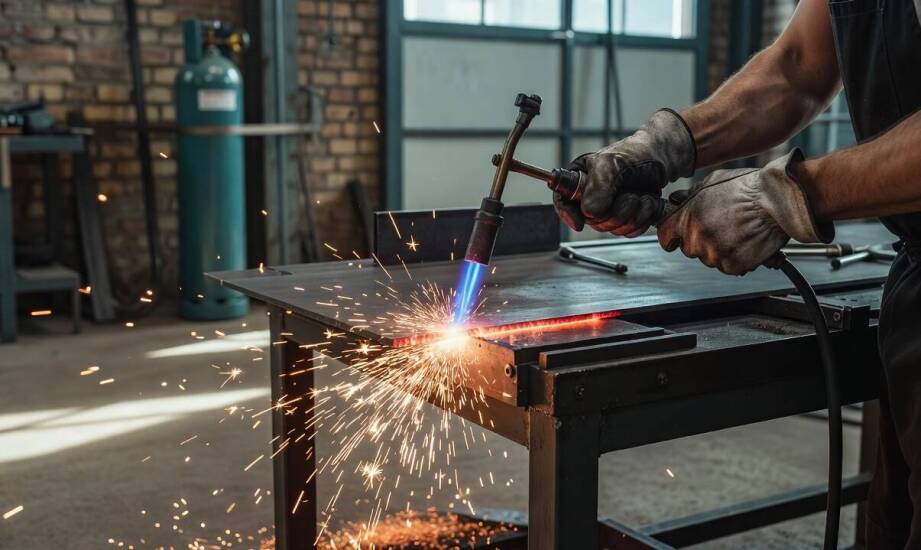
W warsztatach i zakładach produkcyjnych tlen techniczny odgrywa istotną rolę w procesach termicznej obróbki metali. Różni się on zasadniczo od gazów opałowych. Działa przede wszystkim jako utleniacz, który przyspiesza i wzmacnia reakcje chemiczne, zamiast jedynie dostarczać ciepło. Taki mechanizm znacząco zmienia przebieg cięcia oraz spawania. Umożliwia obróbkę grubych elementów stalowych znacznie szybciej i precyzyjniej niż w przypadku użycia samego płomienia podgrzewającego.
Mechanizm działania tlenu w cięciu i spawaniu
Tlen techniczny nie jest paliwem, lecz niezbędnym składnikiem reakcji utleniania. W procesie cięcia tlenowego stal podgrzewa się najpierw do temperatury zapłonu za pomocą płomienia mieszanki gazu palnego i tlenu. Wynosi ona zazwyczaj od 1050 do 1250°C, zależnie od rodzaju obrabianego stopu. Następnie na rozgrzany metal kieruje się strumień czystego tlenu, który inicjuje gwałtowną reakcję egzotermiczną. Gdy żelazo łączy się z utleniaczem, powstają tlenki żelaza i uwalnia się bardzo duża ilość energii cieplnej. Dodatkowa temperatura podtrzymuje cały cykl roboczy. Pozwala to na ciągłe przecinanie grubych materiałów bez konieczności nieustannego doprowadzania energii z zewnątrz.
Fizyczne i chemiczne właściwości gazu wpływają bezpośrednio na parametry obróbki. Czystość tlenu na poziomie co najmniej 99,5 procent zapewnia optymalną prędkość cięcia i pozwala zachować gładką jakość krawędzi. Jeśli parametr ten spadnie zaledwie o jeden procent, prędkość obróbki maleje niekiedy aż o jedną czwartą. Zjawisko to skutkuje proporcjonalnym wzrostem zużycia materiałów eksploatacyjnych oraz powstawaniem trudnych do usunięcia wżerów na powierzchni metalu. Odpowiednio dobrane ciśnienie i wysoka czystość strumienia pozwalają skutecznie wydmuchać płynne tlenki ze szczeliny tnącej. Z kolei w spawaniu acetylenowo-tlenowym powstająca mieszanka osiąga temperaturę płomienia przekraczającą 3000°C. Intensyfikuje to spalanie gazu i umożliwia bezproblemowe topienie stali, żeliwa oraz wybranych metali nieżelaznych.
Zastosowania gazu w zaawansowanych procesach przemysłowych
Tlen techniczny znajduje powszechne zastosowanie poza konwencjonalną obróbką metali. W nowoczesnych procesach hutniczych podaje się go do konwertorów tlenowych, gdzie silnie przyspiesza wytop stali. Dzieje się tak poprzez błyskawiczne utlenianie zanieczyszczeń oraz skuteczne obniżanie zawartości węgla w surowej surówce. W wielkich piecach grzewczych wzbogacanie naturalnej atmosfery tlenem podnosi temperaturę spalania i wyraźnie zmniejsza zapotrzebowanie na tradycyjne paliwa.
W produkcji szkła gaz ten trafia do specjalistycznych palników tlenowo-gazowych. Ich zadaniem jest intensyfikacja topienia surowców w piecach szklarskich, co zauważalnie skraca czas całego cyklu. Rozwiązanie to poprawia jednorodność wyrobów poprzez lepszy transfer ciepła i pozwala ograniczyć szkodliwe emisje do środowiska. Odpowiednio ukierunkowane płomienie służą również do termicznego polerowania powierzchni gotowych elementów szklanych. Wykorzystuje się je także w specjalistycznym dmuchaniu szkła w pracowniach optycznych i artystycznych.
Odpowiednio przygotowany tlen w butlach trafia do lokalnych warsztatów, spawalni i zakładów produkcyjnych. Dystrybutorzy gazów technicznych dostarczają materiał o różnych klasach czystości, w tym 2.5 i wyższych, dostosowany ściśle do potrzeb cięcia czy topienia. Dystrybucją takich zbiorników na terenie Wielkopolski zajmuje się spółka emGAS, która zaopatruje lokalne przedsiębiorstwa rzemieślnicze i przemysłowe. Prawidłowo napełniane butle spełniają rygorystyczne normy techniczne, co pomaga utrzymać stabilność procesów warsztatowych i zapobiega niepożądanym zanieczyszczeniom obrabianych detali.
Praktyczne wnioski dotyczące doboru parametrów roboczych
Tlen techniczny przynosi największe korzyści podczas cięcia tlenowego i spawania autogenicznego stali węglowych i niskostopowych. Pozostaje też nieodzownym elementem procesów hutniczych i szklarskich, które opierają się na bardzo wysokich temperaturach topnienia. Najczęstsze błędy popełniane w warsztatach to stosowanie gazu o zbyt niskiej czystości oraz utrzymywanie nieprawidłowego ciśnienia strumienia tnącego. Istotnym problemem bywa również niedopasowanie gazu palnego używanego do wstępnego podgrzania materiału roboczego.
Nie każdy proces obróbki cieplnej toleruje silne utlenianie. W metodach wymagających wykonania czystej spoiny, takich jak spawanie TIG lub MIG/MAG, środowisko pracy musi pozostać całkowicie obojętne. Należy wtedy dobrać neutralny gaz osłonowy, na przykład argon, całkowicie rezygnując z podawania tlenu. Z kolei podczas laserowego cięcia stali nierdzewnej lub blach aluminiowych wykorzystuje się czysty azot. Pozwala to uniknąć osadzania się tlenków na przeciętej krawędzi. Świadome dobranie odpowiedniej klasy czystości tlenu lub innego gazu towarzyszącego stanowi podstawę szybkiej, precyzyjnej i powtarzalnej obróbki termicznej.
Kategorie artykułów
Polecane artykuły

Jakie są najczęstsze przyczyny zatorów w instalacjach kanalizacyjnych?

Jak elastyczne opcje zwrotu wpływają na komfort wynajmu przy Dworcu PKP?

Optymalizacja procesów mikronizacji dzięki przepływomierzom masy materiałów ziarnistych
